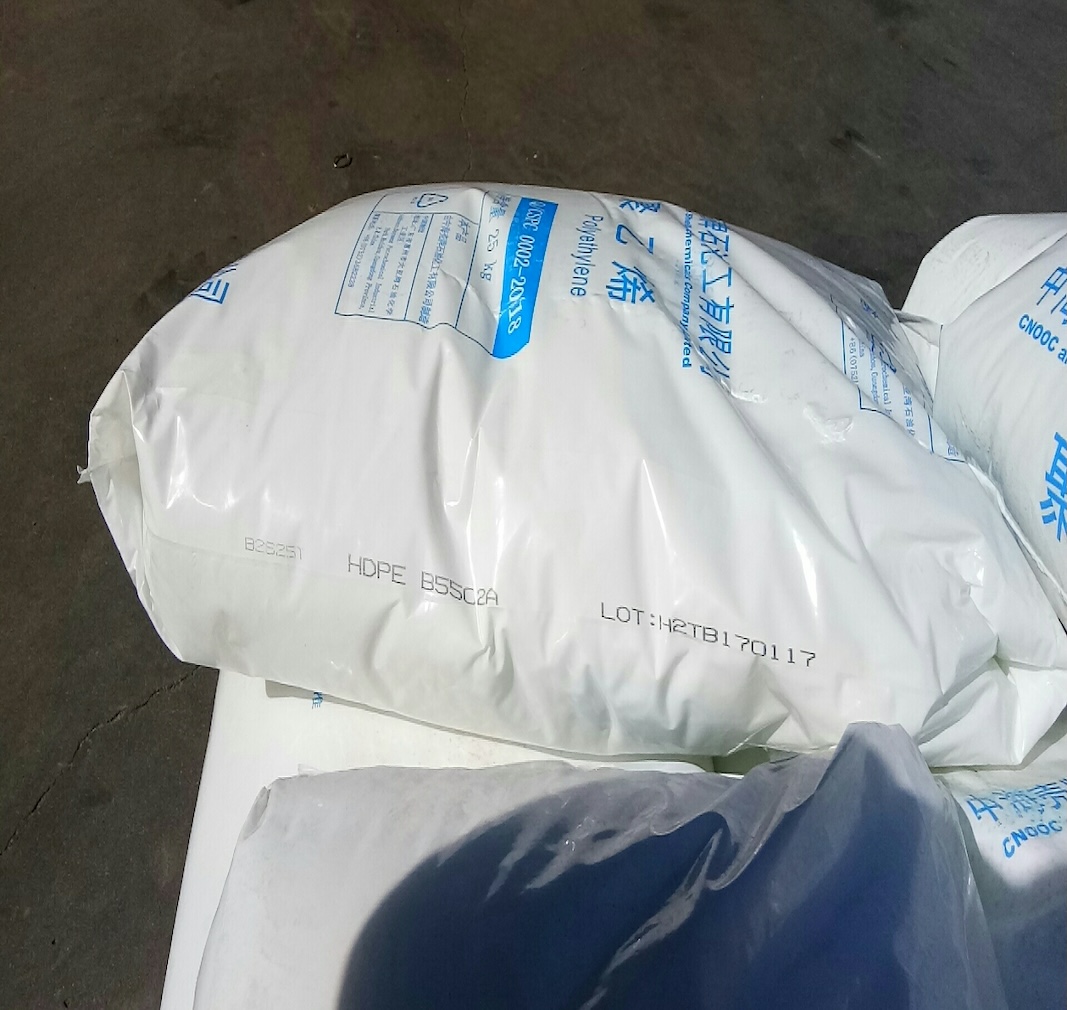
Jak wybrać żywicę do formowania na blow‑mouldingu HDPE do małych pojemników? B5502A jednocześnie zapewnia wysoką sztywność, doskonałą odporność na rozciąganie w warunkach zginania (ESCR) oraz spełnia wymagania dotyczące kontaktu z żywnością.
Wiele fabryk produkuje butelki na detergenty do prania, słoiki na sosy spożywcze oraz opakowania na produkty chemiczne codziennego użytku. Często napotykają trudności przy doborze odpowiednich materiałów do formowania wtryskowego metodą blow moldingu z HDPE. Zwykły homopolimer HDPE charakteryzuje się dobrą twardością, jednak po dłuższym stanie się w butelce z detergentem mogą pojawić się drobne pęknięcia, a pod wpływem uderzeń w zimnej pogodzie łatwo pęka — stanowisko awaryjne szeroko dokumentowane jakoAwaria z powodu pęknięcia pod wpływem naprężeń środowiskowych (ESCR)w opakowaniach z HDPE formowanych na tle. Importowane żywice o wysokiej wytrzymałości na rozciąganie w warunkach napięcia (ESCR), takie jakKopolimer heksenu marki Formolene HB5502A firmy Formosa Plastics, działają dobrze, jednak ich cena pozostaje wysoka. Niskosprawne, nieodpowiednio wyprodukowane pelety charakteryzują się dużą ilością „rybiego oka" i nie spełniają wymogów certyfikacji dotyczących kontaktu z żywnością. Produkty eksportowe wykonane z takich peletów mogą zostać odrzucone na granicy celnej.
B5502ADoskonale równoważy trzy kluczowe zalety. Nie nadmiernie podkreśla żadnego jednego wskaźnika wydajności i pomaga fabrykom uniknąć licznych kompromisów w zakresie parametrów produkcyjnych podczas produkcji metodą blow moldingu w branży żywnościowej i chemicznej codziennego użytku.
Kiedy powinieneś przywrócić priorytet B5502A?
Produkujesz niewielkie formowane na blow‑mouldingu pojemniki o pojemności 0–10 l, takie jak butelki na detergenty do prania, słoiki na sosy spożywcze, butelki do opakowań farmaceutycznych oraz butelki kosmetyczne.
Twoje produkty zawierają detergenty, środki dezynfekujące lub substancje oleiste, które wymagają wysokiej odporności na pęknięcia spowodowane działaniem czynników środowiskowych (ESCR).
Potrzebujesz surowców, które spełniają normy GB4806.6, FDA 21CFR oraz unijne standardy dotyczące kontaktu z żywnością.
Chcesz zmniejszyć ilość dodawanego utwardzacza, uprościć receptury produkcyjne i obniżyć całkowite koszty materiałów.
Jakie rzeczywiste problemy produkcyjne rozwiązuje B5502A?
Stabilne wyniki ESCR
Większość butelek napełnionych detergentem lub olejem pęka i przecieka po kilku miesiącach przechowywania — ten sam ryzyko pęknięcia ze względu na naprężenia, które wymieniane są w międzynarodowych danych technicznych dotyczących formowania rozdmuchowego, takich jakKarta techniczna produktu Marlex HHM 5502BN firmy Chevron Phillips Chemical, w szczególności przeprowadzono testy w 100% warunkach zastosowania Igepal. B5502A znacznie redukuje liczbę zwrotów po sprzedaży spowodowanych pękaniem i przeciekami.
Stabilna wytrzymałość na niskie temperatury
W transporcie łańcucha chłodniczego podczas zimowych miesięcy na północy, zwykły HDPE staje się kruchy i łatwo się łamie przy upadku. Podobne marki do formowania wtryskowego raportująTemperatury kruchości znacznie poniżej zera w opublikowanych właściwościach żywic.. B5502A zachowuje wysoką odporność na uderzenia nawet przy niskich temperaturach, co wyraźnie redukuje wskaźnik uszkodzeń produktów w zimie.
Wystarczająca sztywność
Gotowe butelki pozostają stabilne i proste. Zachowują swoją formę pod ciężarem ułożonych na sobie pojemników i nie ulegają zgniataniu. Taka równowaga między…sztywność, wytrzymałość na roztopienie i odporność na uderzeniaTo właśnie cechy, dla których opracowano ogólnoużytkowe gatunki HDPE do formowania na ciśnieniu. Dodatkowo umożliwia on lekką konstrukcję, a na każdą butelkę zużywa się mniej materiału, co pozwala obniżyć całkowite koszty.
Pełne certyfikowanie bezpieczeństwa żywności
Spełnia normy GB4806.6, FDA 21CFR i UE 10/2011, dzięki czemu zamówienia eksportowe bezproblemowo przechodzą kontrolę, zgodnie z…profil zastosowań opakowań spożywczych podany dla odpowiednich międzynarodowych żywic HDPE serii 5502. Prawdziwe granulki zawierają bardzo mało oczek rybich i czarnych plam. Fabryki mogą używać ich bezpośrednio do opakowań żywnościowych i medycznych, nie obawiając się wad powierzchniowych.
Szeroki zakres temperatur przetwarzania
Roztopiony parson pozostaje stabilny i nie zwisa. Grubość ścianki butelki pozostaje równomierna, zgodnie z…Zaleczone okno przetwarzania opublikowane dla gatunków HDPE do formowania na ciśnienie w fazie gazowej. Nowi operatorzy mogą również utrzymać niskie stopy odpadów i poświęcać mniej czasu na dostosowywanie parametrów maszyn.
Kiedy nie powinno się używać B5502A?
Duże beczki chemiczne o pojemności powyżej 10 litrów: ich przepływ stopionego materiału jest zbyt niski. Zamiast tego wybierz specjalne gatunki do formowania na blow moldingu o średniej i dużej objętości, takie jak B5403.
Pudełka do przechowywania i obudowy urządzeń formowane wtryskowo: żywica do formowania na zimno nie posiada wystarczającej płynności, aby wypełnić formy. Wybierz specjalistyczne marki HDPE przeznaczone do formowania wtryskowego.
Torby kurierskie i folia rolowana do mulczowania upraw: stosuje się specjalne gatunki folii LLDPE.
Porady z sali produkcyjnej
Zmieniaj żywicę krok po kroku. Zacznij od proporcji mieszania 3:7 lub 5:5. Nie wymieniaj całego materiału na raz, ponieważ parysón tymczasowo stanie się niestabilny. Ustaw temperaturę obróbki w przedziale 180–210°C – wartość ta jest zgodna z wytycznymi dotyczącymi obróbki podanej w porównywalnych międzynarodowych danych technicznych dla formowania rozdmuchowego HDPE. Temperaturę głowicy utrzymuj poniżej 200°C. Zbyt wysokie temperatury mogą spowodować wydzielanie substancji o niskiej masie cząsteczkowej i naruszenie norm dotyczących powierzchni kontaktujących się z żywnością. Dodaj 10–20% elastycznej żywicy PE, aby zwiększyć odporność na uderzenia przy niskich temperaturach. Nie są potrzebne drogie dodatki usztywniające. Nie oceniaj kosztów wyłącznie na podstawie ceny jednostkowej surowca; oblicz raczej całkowite straty produkcyjne. B5502A zapewnia wyższy wydajność gotowego produktu, mniejsze zużycie dodatków oraz zerowe zwroty zamówień spowodowane problemami z certyfikacją. Jego długoterminowy koszt masowej produkcji jest znacznie niższy niż koszt tanich granulatów nie spełniających specyfikacji.
B5502ARozwiązuje jeden z kluczowych problemów producentów. Eliminuje konieczność kompromisu między sztywnością, odpornością na starzenie (ESCR) a spełnianiem wymogów dotyczących kontaktu z żywnością w przypadku małych naczyni blow‑mouldowanych o pojemności 0–10 l. To materiał najbardziej bezproblemowy, jeśli odpowiada on Państwa potrzebom produkcyjnym.
Skontaktuj się z naszym zespołem technicznym, aby uzyskać ustawienia temperatury w procesie formowania rozdmuchowego podzielonego na segmenty, receptury mieszania lub bezpłatne testy próbek.
Przypisy
1. TotalEnergies.Polietilen HDPE 5502 – Karta techniczna. TotalEnergies Polymers, Belgia.
2. Reliance Industries Limited.Relene® B5502 – Polietylen wysokiej gęstości, marka do formowania na blow‑mouldingu ogólnego przeznaczenia, karta techniczna.
3. Formosa Plastics Corporation, USA.Formolene® HB5502A – polietylen wysokiej gęstości, kopolimer heksenu do formowania na rozdmuch, karta techniczna, za pośrednictwem LookPolymers.
4. ONGC Petro Additions Ltd. (OPaL).HDPE B5502 – Polietylen wysokiej gęstości do formowania na blow molding i ekstruzji, tymczasowy arkusz danych technicznych, za pośrednictwem Flexilis.
5. Chevron Phillips Chemical Company LP.Polietylen Marlex® HHM 5502BN – Karta techniczna.
6. Baystar.HDPE 5502 – Właściwości i zastosowania żywicy.